


木质家具脱漆和金属除锈不是一回事。理解这一点,比记住任何一句宣传语都有用。
基本原理
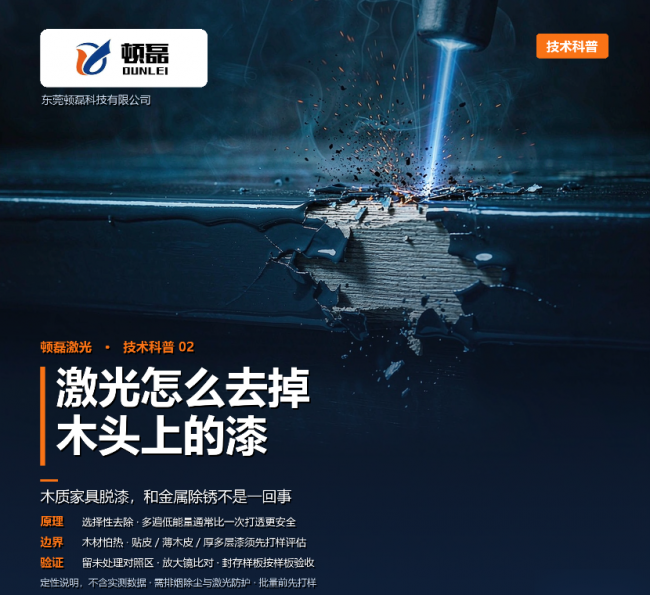
高能量密度激光按设定路径扫描漆层表面,漆层吸收能量后迅速升温、气化、剥离或崩落;基材吸收的能量被控制在较低水平。通过波长、脉宽、功率、扫描速度、扫描次数等参数,控制能量作用的时间和深度,让消耗主要发生在漆层——这就是常说的“选择性去除”。
它不是“照一下漆就没了”。多数木器涂层需要扫描一遍以上,参数偏保守、分多遍处理,往往比一次打透更安全。
木材为什么更难
金属耐热、导热快,木材相反:燃点低、导热差、含水率不均,早材与晚材密度不同,顺纹与横纹方向的热扩散也不一样。热量一旦积累,轻则发黄变色,重则焦化、表面纤维隆起。软木、薄木皮、贴皮件对热更敏感。
动手前必须确认的变量
• 漆种与体系:硝基、聚氨酯、水性、UV、醇酸等,是否含金属填料或特殊颜料。
• 涂层结构:层数、大致厚度、是否有旧修复层或底漆。
• 基材:木种、密度、含水率、是否贴皮、是否已腐朽或碳化。
• 工件:平面、曲面、雕花、深凹槽;尺寸与数量。
• 验收要求:全脱还是局部脱、是否保留底色、色差容忍度。
哪些情况要谨慎
厚的多层漆需要多次扫描,热累积风险高;薄木皮与贴皮件容易透热;含金属填料的涂层吸收行为不同;已腐朽、碳化的基材本身强度不足;无法安装排烟除尘的现场;对浅色木色差零容忍的订单。这些不是“不能做”,而是“必须先打样评估,不宜直接批量”。
怎么验证有没有伤基材
在同一工件上留出对照区不处理;肉眼与放大镜下比较焦化、变色、纹理是否发毛;必要时做色差和表面粗糙度测量;确认后封存样板,批量按样板验收。这套方法不复杂,但能把争议提前到样板阶段解决。
与其他方式的定性比较
手工打磨有粉尘、易磨掉棱角与木纹细节;化学脱漆剂涉及溶剂残留、气味和废液;喷砂、热风容易打毛或焦化表面。激光不接触工件、不用溶剂、可局部处理,但需要排烟除尘与激光防护,存在热影响窗口,设备投入也更高。
这是基于工艺特点的定性比较,不是实测数据对比,不能据此推算效率或成本。
免责声明:本文为企业宣传商业资讯,仅供用户参考,如用户将之作为消费行为参考,凤凰网敬告用户需审慎决定。



