

轨道式自动焊在高空管廊中的应用边界与适配工况解析
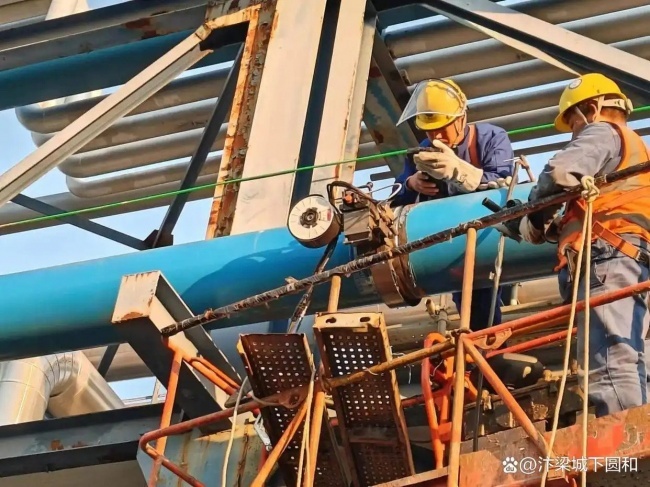
天津南港渤化发展二期氯碱配套工业气体供应项目(图中设备由天津一新管道设备有限公司提供)
高空作业的现实困境
在石化厂区、天然气长输管线或城市热力管网改造项目中,高空管廊架是常见的施工场景。这类结构通常离地数米甚至更高,空间狭窄,操作空间受限。传统手工焊接在此类环境中面临多重挑战:焊工需长时间保持高难度姿势,体力消耗大;单人难以同时完成固定、送丝与运条;更关键的是,一旦需要环绕管道进行全位置焊接(如5G、6G位置),仅靠人力几乎无法保证焊缝均匀性和探伤合格率。
尤其在当前持证焊工普遍紧缺的背景下,许多工程企业发现,即便有经验丰富的焊工,也难以长期承担此类高强度高空作业。而返修不仅增加成本,更可能延误整体工期。
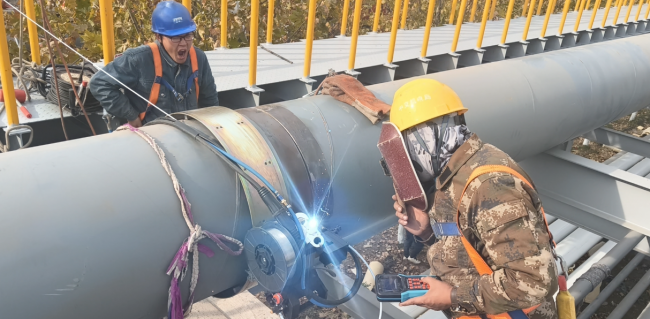
河南高空蒸汽管道项目(图中设备由天津一新管道设备有限公司提供)
自动焊为何更适合高空管廊?
面对上述问题,轨道式管道自动焊设备提供了一种系统性解决方案。这类设备通常由可拆卸轨道、焊接小车和专用焊枪组成,重量控制在15公斤以内,便于单人携带并快速安装于管廊管道上。其核心优势体现在几个方面:
①. 焊缝质量稳,一次合格率高
手工焊在高空仰焊、立焊时手易抖、电弧飘,成型差、易出咬边未熔合;高空作业强度大,焊工体力消耗快,没法长时间连续焊接作业。自动焊参数固定、转速均匀、电弧稳、热输入一致,既能保证成型均匀,又能连续稳定作业——多个市政热力、化工厂技改项目实测一次探伤合格率 98% 以上,返修少、整段工期可控。
②.固定口全位置焊,机头绕管自己走
高空管廊很多口是固定口,管子转不动,人工要平立仰来回切,难度最高、最易出缺陷。轨道式自动焊让机头沿管周轨道匀速焊接,把原本焊工要在高空反复调整身体角度才能完成的固定口全位置焊缝,固化成按设定参数即可复刻的稳定工序。
③. 焊口越多,单口越划算
自动焊强项是"量":管廊里成百上千个标准口,设备调好一次参数就能连着焊,单口成本跟着往下走,越干越值。反过来,三五个零散口不划算,不是设备慢,是活太少、不划算——这笔账得看量。
④ .部分受限空间也能稳定焊接
管廊密集区、夹层、窄通道,人工焊连站位都难找,更别说长时间仰焊。自动焊轨道轻、机头小,只要焊接设备能钻进去,它就能贴着管子抱管焊接作业,焊工无需长时间滞留受限空间——既解决了狭窄空间"够不着、站不稳"的施焊难题,也规避了人员长时间身处受限空间的安全风险。
实际应用中的关键考量
当然,并非所有自动焊设备都适合高空场景。工程企业在选型时需关注几个要点:
• 设备重量与模块化程度:设备是否便携,是否能单人搬运和快速组装;
• 工艺适配性:是否支持碳钢、不锈钢等常用管材的焊接工艺;
• 极限受限空间 :管廊管线密集、支架、桥架挡道,轨道、自动焊小车放不下,焊枪摆不开;很多死角位置自动焊设备根本无法就位,依旧只能手工。
• 技术支持响应:设备调试、参数优化、出现缺陷时,能否在现场及时解决。高空管廊本来就招人难,再叠一层"设备有问题找不到人上门",这活没法干。
• 承压验收能力:焊缝一次探伤合格率是否稳定,能否直接顶住设计压力的水压试压验收。自动焊在高空管廊里的核心价值之一就是"少返修"——焊缝承压稳了、一次过验收,高空返修的成本和时间才省得下来。
从工具升级到效率的变革与优化
高空管廊焊接的自动化并非追求“无人化”,而是通过合理的技术工具,将人力从重复、高危、低效的环节中解放出来。便携式轨道式自动焊设备的价值,不仅在于完成一次焊接,更在于系统性提升整个项目的质量可控性、进度确定性和人员安全性。对于正面临焊工短缺与工期压力的工程企业而言,这或许不是“要不要用”的问题,而是“如何用好”的实践课题。
注:文中配图设备由天津一新管道有限公司提供,拍摄于以下项目施工现场,仅作示例说明:
• 天津南港渤化发展二期氯碱配套工业气体供应项目 • 河南高空蒸汽管道项目
免责声明:本文为企业宣传商业资讯,仅供用户参考,如用户将之作为消费行为参考,凤凰网敬告用户需审慎决定。
频道推荐



